


У фармацевтичному та біофармацевтичному виробничому ланцюжкумашина для вакуумного наповнення попередньо наповненого шприцавідіграє вирішальну роль у точному дозуванні рідких ліків у шприци та закріпленні їх гумовими пробками. Завдяки інтеграції вакуумної технології це спеціалізоване обладнання поєднує дозування та закупорювання в єдиний процес-, мінімізуючи контакт повітря та оптимізуючи роботу лінії.
Однак машина для вакуумного наповнення не є ізольованою окремою камерою. Щоб забезпечити надійну асептичну обробку, він повинен працювати в тісній технічній взаємодії з контрольованим середовищем чистих приміщень.
1. Робоча логіка вакуумного наповнення та залежності від навколишнього середовища
Під час обробки попередньо наповнених шприців стерильні циліндри надходять у зону наповнення після промивання та депірогенізації. Високоточні-керамічні або перистальтичні насоси подають рідкий продукт у бочки. Потім наповнені шприци переміщуються безпосередньо у вакуумну камеру для вставлення пробки.
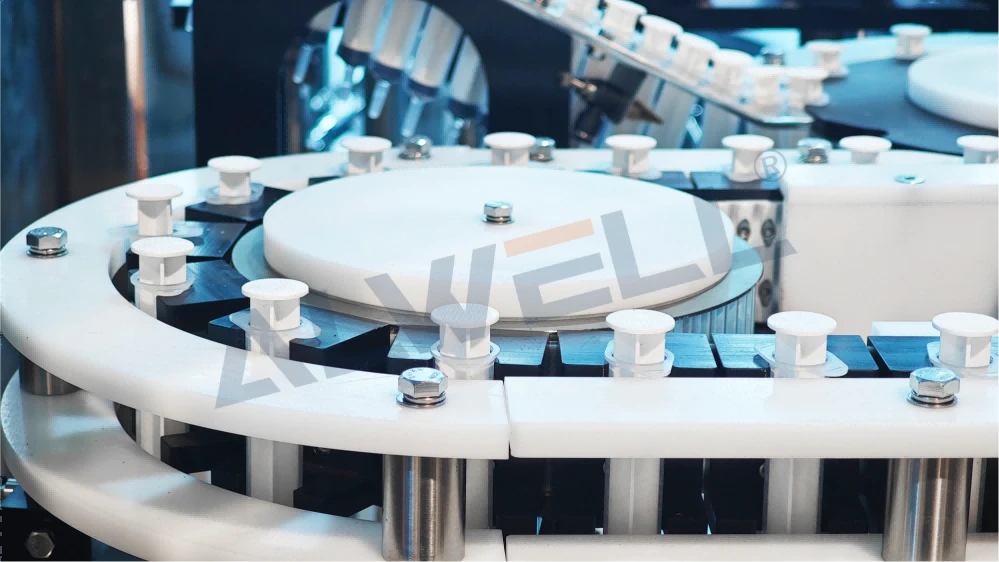
Усередині герметичної камери система створює вакуум, щоб евакуювати повітря над стовпом рідини, перш ніж натиснути пробку на місце. Цей механізм одночасної дегазації та герметизації усуває відскок повітря, коливання-рівня заповнення та бульбашки в вільному просторі-, що є важливою перевагою для-чутливих до кисню біопрепаратів, вакцин і складних композицій.
Оскільки отвір шприца залишається відкритим перед закупорюванням, екологічна чистота безпосередньо визначає ризик зараження. Критична точка наповнення зазвичай працює під кожухом з односпрямованим ламінарним повітряним потоком ISO 5 (клас A). Вертикальне ламінарне повітря видаляє повітряні частинки та мікроорганізми зі швидкістю 0,45 ± 0,1 м/с, зберігаючи стерильну оболонку в точці заповнення. Без відповідної бази чистих приміщень навіть високопродуктивна-машина для вакуумного наповнення не зможе запобігти твердим або мікробним забрудненням із навколишнього повітря.
2. Технічні вимоги до чистих приміщень для ліній асептичного розливу
Машина для вакуумного наповнення спирається на певні показники чистих приміщень, включаючи класифікацію чистоти, градієнти перепаду тиску та схеми повітряного потоку:
- Стандарти чистоти повітря: Основна зона класу A підтримує суворі динамічні обмеження (менше або дорівнює 3520 частинок/м³ для частинок розміром більше або дорівнює 0,5 мкм; < 1 КУО/м³ для мікробів, що переносяться повітрям). Навколишня фонова зона класу B забезпечує динамічні обмеження менше або дорівнює 352 000 частинок/м³ для частинок більше або дорівнює 0,5 мкм.
- Градієнти перепаду тиску: градієнти позитивного тиску (мінімум 10 Па відносно коридорів і 5 Па між сусідніми рівнями чистих приміщень) запобігають зворотному потоку брудного повітря в критичні зони обробки. Для безперервного розрідження твердих частинок у зонах фонового рівня B зазвичай потрібна швидкість більше або дорівнює 60 повітрообмінам на годину (ACPH).
- Моніторинг навколишнього середовища (ЕМ): безперервні онлайн-лічильники частинок відстежують концентрацію частинок 0,5 мкм і 5,0 мкм, що підтримується активними пробовідбірниками повітря, відстійними пластинами та сигналізаторами перепаду тиску.
3. Технологія ізоляції та автоматизації: оптимізація взаємодії машин-середовища
Щоб звести до мінімуму людське-зараження-основне джерело ризику для чистих приміщень-сучасні лінії розливу об’єднують ізолятори або бар’єрні системи обмеженого доступу (RABS):
- Ізолятори: фізичні бар'єри повністю відокремлюють операторів від зони обробки. У поєднанні з циклами дезактивації пароподібним перекисом водню (VHP) ізолятори досягають 6-логарифмічного зменшення біонавантаження. При розміщенні в ізоляторі класифікація навколишнього фонового чистого приміщення часто може бути знижена до рівня D.
- RABS: підтримує динамічне середовище класу A на фоні рівня B, використовуючи отвори для рукавичок і порти швидкого перенесення (RTP) для контрольованих втручань.
Крім того, роботизована автоматизація-така як ультра-чисті роботизовані руки для обробки контейнерів-усуває ручний контакт від обробки ванни до остаточного закупорювання. Конструкція обладнання також відповідає сумісності з чистими приміщеннями: кріплення-врівень з стіною економить місце на підлозі, поверхні з нержавіючої сталі 316L витримують агресивні дезінфікуючі засоби, а мінімізована кількість механічних щілин запобігає накопиченню часток.
4. Операції безперервної перевірки та обслуговування
Взаємодія між вакуумною наповнювальною машиною та її чистим приміщенням потребує систематичної перевірки. Після встановлення комплексна кваліфікація встановлення (IQ), експлуатаційна кваліфікація (OQ) і кваліфікація продуктивності (PQ) підтверджують точність дозування, гарантію стерильності (заповнення середовища) і стабільність процесу як у статичних, так і в динамічних умовах.
Протоколи планового технічного обслуговування забезпечують постійну відповідність:
- Регулярне калібрування ходів насоса-дозатора.
- Безперервний моніторинг годівниці в чаші для консистенції подачі пробки.
- Виконання-in-Place (CIP) і-in{3}}Place (SIP) між виробничими партіями.
- Періодичні перевірки цілісності ущільнювачів, прокладок і механічних глухих-ніжок.
Висновок
Висока-ефективність роботи aмашина для вакуумного наповнення попередньо наповненого шприцаповністю залежить від стабільного, контрольованого середовища чистого приміщення. У той час як передова вакуумна технологія вирішує критичні проблеми бульбашок газу та окислення під час дозування, інфраструктура чистих приміщень забезпечує суттєвий бар’єр проти частинок повітря та мікроорганізмів. Інвестиції в синергію між вашою вакуумною наповнювальною машиною та середовищем чистих приміщень є головною основою для стабільного, сумісного асептичного фармацевтичного виробництва.